

Izba 102, budova 13, oblasť A, Wanyang Zhongchuang Park, mesto Ganyao, okres Jiashan, Zhejiang China.
Ak sa cenová ponuka spojovacieho materiálu vráti za zlomok ceny obrábania, rozdiel je takmer vždy v procese vŕtania za studena. Viacpolohový studený zberač ťahá zvinutý drôt, odstrihne kus presne správneho objemu a vytvaruje ho do tvaru v uzavretých matriciach pri izbovej teplote, často rýchlosťou 100 až 400 kusov za minútu takmer bez odpadu.
To je krátka odpoveď, ktorá vysvetľuje tri veci, na ktorých sa kupujúci zaujímajú: výťažnosť materiálu zostáva takmer 100 percent, únavová sila stúpa, pretože tok zŕn sleduje súčiastku namiesto toho, aby ju prerezával, a jednotkové náklady sa zrútia, keď sú nástroje amortizované. Ťažšie otázky sú užšie. Koľko úderov potrebuje daná geometria? Akú veľkú deformáciu prejde drôt, kým praskne? Ktoré tolerancie možno dodržať bez druhej operácie?
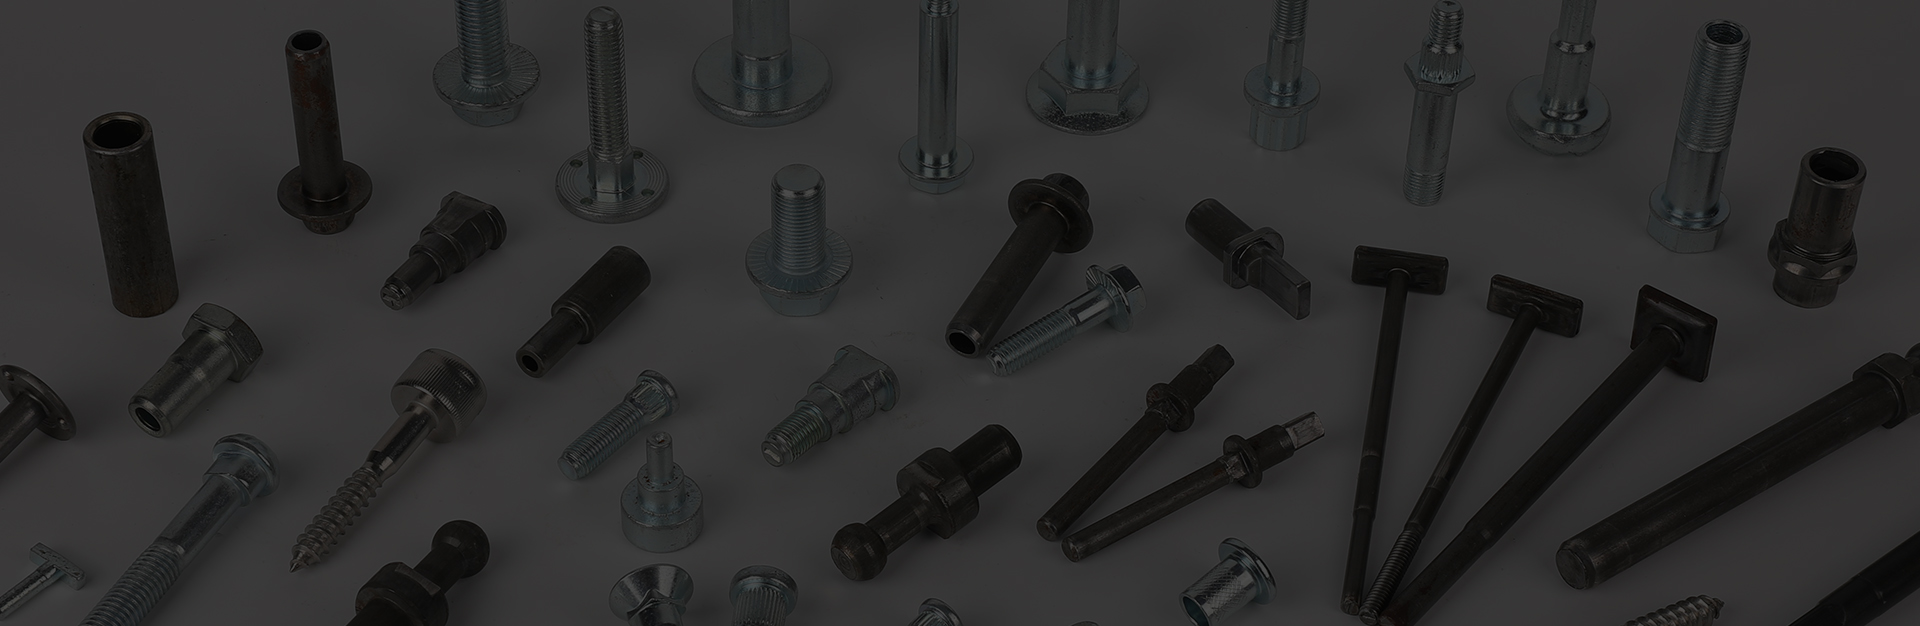
Studená hlavička nie je jedno stlačenie. Ide o reťazec operácií dokončených za menej ako sekundu a každý krok pripravuje kov na ďalší. Nižšie uvedená sekvencia je typická pre stroj s tromi zápustkami a štyrmi údermi so šesťhrannou skrutkou s nízkouhlíkovým drôtom s priemerom 5,5 mm až 8 mm.
Drôt opúšťa cievku, prechádza cez vyrovnávacie valce a je ťahaný dopredu podávacími valcami, ktoré merajú presnú dĺžku slimáka. Odrezávací nôž potom strihá drôt o odrezanú matricu. Na ostrihanej tvári záleží viac, ako vyzerá: zo šikmého alebo ryhovaného rezu sa o tri údery neskôr stane lap alebo záhyb a žiadna konečná operácia ho potom neodstráni.
Prvý úder usmerní slimák a predtvaruje ho na priemer, ktorý bude sedieť v ďalšej matrici bez vybočenia. Druhý úder rozruší hlavu a zmenšuje driek vytláčaním. Tretím úderom sa dokončí hlava, čelo ostrekovača a skosenie. Časti s dlhou stopkou pod veľkou hlavou, ako sú skrutky so stupňovitými ramenami a skrutky s T-hlavou, zvyčajne potrebujú ďalšie stanovištia, pretože každý úder dokáže presunúť iba toľko kovu naraz.
Pevné časti sú orezané, aby sa odstránil blesk; duté časti sú prepichnuté razníkom, ktorý vytlačí slimáka zo stopky. Nite sa valcujú medzi plochými alebo valcovými matricami, ktoré namiesto rezania vytláčajú kov a necháva zrno nepretržite prechádzať koreňmi závitu.
Obrábanie skrutky z tyčového materiálu znižuje zrno. Každý koreň závitu a každé zaoblenie končí tak, že kovové vlákna prechádzajú cez dráhu napätia, čo je presne miesto, kde začínajú únavové trhliny. Studená hlavička robí pravý opak: vlákna sa ohýbajú okolo filé od hlavy po stopku a prebiehajú paralelne so stopkou, takže trhlina musí prechádzať cez zrno namiesto toho, aby ju nasledovala.
Práca za studena tiež zvyšuje silu. Nízkouhlíkové a bórové ocele, ako napríklad 10B21, sa dostatočne mechanicky vytvrdia, aby tvarovaný svorník dosiahol stupeň 8,8 po kalení a popúšťaní, a austenitická nehrdzavejúca oceľ, ako je 304, získava merateľnú medzu klzu jednoducho z deformácie. Aj preto valcované závity tolerujú vyššie predpätie ako rezané závity rovnakej menovitej veľkosti. Geometria závitu je pevnejšia, nielen hladšia.
Každý materiál má limit, ako ďaleko ho možno zatlačiť jedným úderom. Ako orientačné pravidlo platí, že nepodporovaná stopka môže byť pred prehnutím upnutá na približne 2,5-násobok pôvodného priemeru; podopretie stopky vo vnútri matrice zvyšuje tento strop, ale zvyšuje náklady na nástroje a náklady. Prekročte limit a zlyhanie je predvídateľné: prasknutie v tvare V vo vnútri drieku počas spätného pretláčania, presahy, kde sa vonkajší povrch prehne cez seba, alebo praskliny v šmyku prebiehajúce od odstrihnutého konca slimáka.
Ďalším tvrdým limitom je mazanie. Uhlíková oceľ je normálne potiahnutá fosfátom a mydlom, takže povlak nesie mazivo do formy pod tlakom. Nerezová oceľ neakceptuje tento povlak dobre a potrebuje oxalátové alebo chlórované mazivá, ktoré bežia pomalšie a sú drahšie. Hliník sa tvorí čisto, ale rýchlo sa hromadí. Keď je časť opísaná ako nemožná, príčinou je zvyčajne jedna z troch vecí: príliš veľká deformácia na jednej stanici, nesprávny nosič maziva alebo drôt s nekonzistentným priemerom z frézy.
Duté časti sedia priamo na okraji tejto obálky. Spätné pretláčanie vytvára dieru, zatiaľ čo vonkajší priemer je ohraničený lisovnicou, potom prerážač prepichne zostávajúci pás a zanechá bezšvovú stenu.
Prispôsobená dutá prírubová skrutka pre spoje olejového potrubia Skrutka s dutou prírubou pre spoje olejových potrubí, vhodná na výrobu za studena, ponúkaná z uhlíkovej ocele M12 x 55 mm s prispôsobiteľnou veľkosťou, triedou a povrchovou úpravou. Zobraziť produkt → Chladenie je lacné na diel a drahé na nastavenie. Nástroje pre jeden diel môžu stáť od niekoľkých tisíc až po viac ako desaťtisíc dolárov v závislosti od počtu matríc, karbidových vložiek a od toho, či sú potrebné dierovacie alebo orezávacie stanice. Tieto náklady majú zmysel len vtedy, keď sú rozložené na celú výrobnú sériu, a preto proces dominuje v objemoch v desiatkach tisíc a stráca na obrábaní v objemoch v stovkách.
| Trasa | Materiálová výťažnosť | Typický výstup | Vplyv na silu | Náklady na nástroje |
|---|---|---|---|---|
| Studená hlavička | 95-99 percent | 100-400 kusov za minútu | Zvyšuje sa prietokom zrna a vytvrdzovaním | Vysoká, amortizovaná cez objem |
| Skrutkové obrábanie | 50-70 percent | 10-60 kusov za minútu | Neutrálne alebo znížené pri koreňoch závitu | Nízka |
| Kovanie za tepla | 85-95 percent | 30-90 kusov za minútu | Neutrálne, vyžaduje neskoršie tepelné spracovanie | Stredná až vysoká |
Presné čísla sa pohybujú s veľkosťou dielu a triedou, ale vzor platí. Tam, kde sa studený kurz stráca na papieri, je zvyčajne časť, ktorá aj tak potrebuje sekundárne opracovanie: tesný priečny otvor, vyfrézovaná rovina alebo tolerancia otvoru, matrica nemôže držať. Tieto vlastnosti sú lacnejšie pridávať po tvarovaní, ako tlačiť do formy.
Väčšina hádok medzi kupujúcim a dodávateľom sa spája s výkresom, ktorý neuvádza, na čom skutočne záleží. Použiteľný nákres studeného kurzu zvyčajne zachytáva nasledovné:
Na úrovni výroby sa kontrola riadi rovnakou logikou. Pri prvých vzorkách sa kontroluje výška hlavy, priemer stopky a miera závitu. Kontroly počas procesu zachytávajú opotrebovanie matrice skôr, ako sa dostane mimo toleranciu. Posledný vizuálny priechod hľadá kolá, praskliny a nedostatočne naplnené hlavy. V prípade dielov kritických z hľadiska bezpečnosti je detekcia trhlín a testovanie tvrdosti po tepelnom spracovaní štandardné a nie voliteľné.
Pretože nástroje a proces sú tak úzko prepojené, na kontrole dodávateľa nad vlastnými nástrojmi záleží rovnako ako na samotnom stroji. Výrobca, ktorý reže svoje vlastné nástroje a prevádzkuje hlavičky interne, môže upraviť poradie úderov, keď veľa začne praskať, namiesto toho, aby poslal problém späť tretej strane. To je praktický dôvod, prečo sa na to pozrieť továrenské zázemie pred cenníkom. V prvých týždňoch výroby sa objavia lisovacie stanice, inventár drôtu a partneri na tepelné spracovanie.
Pri neštandardných geometriách by sa rozhovor mal začať skôr výkresom a aplikáciou ako katalógovým číslom. Zákazkový vývoj spojovacích materiálov funguje najlepšie, keď dodávateľ pozná dráhu zaťaženia, spojovací materiál a montážny moment, pretože tieto detaily rozhodujú o kvalite drôtu, počte úderov a povlaku.
Výber triedy sa riadi rovnakým pravidlom. Časti, ktoré budú vidieť vysoké predpätie alebo vibrácie, vrátane fotovoltaického montážneho hardvéru, držiakov podvozku a tlakových armatúr, zvyčajne oprávňujú bór alebo legovanú oceľ, ktorá je po tvarovaní kalená a temperovaná, s povlakom prispôsobeným prostrediu.
Pozinkovaná skrutka pluhu so zapusteným štvorhranom triedy 12.9 Vysoko pevná zapustená skrutka pluhu so štvorcovým hrdlom pre fotovoltaické upevnenie, uvedená ako M12 x 45 mm s pozinkovaním a možnosťami vlastnej veľkosti, triedy a povrchovej úpravy. Zobraziť produkt → Studený kurz odmeňuje kupujúcich, ktorí chápu, kde to funguje a kde to končí. Definujte kvalitu drôtu, udržujte realistické kritické tolerancie a oddeľte prvky, ktoré sa musia vytvoriť, od prvkov, ktoré je možné obrábať dodatočne. Urobte to a proces prinesie to, čo sľubuje: takmer nulový odpad, silnejšie diely a jednotkové náklady, ktorým sa obrábanie nemôže vyrovnať v objeme.
Opravené kotvy zahŕňajú skrutky, podložky, orechy a valcové štíty 4ks. Utiahnutím skrutiek sa trubice štítov rozširujú a komponenty môžu byť pevne ...
Pozri podrobnosti
Skrutky príruby sa špeciálne používajú na pevné pripojenie potrubí a komponentov s prírubami. Produkujeme prírubové skrutky sú pevné t a trubathat,...
Pozri podrobnosti
Škrupiny šesťhrannej soketu s plnou šesťhrannou soketovou soketovou soketom 8.8 majú vnútorný šesťhranný dizajn a je potrebné ho použiť s kľúčom so...
Pozri podrobnosti
Stupeň 8.8 Čierny oxid s plným vláknom šesťhranných skrutiek je veľmi častý upevňovač a na jeho utiahnutie vyžaduje kľúč alebo šesťhranný kľúč. Náš...
Pozri podrobnosti
Tento produkt je vyrobený z vysokokvalitnej uhlíkovej ocele a prechádza dôsledným procesom tepelného spracovania. Má vysokú silu, dobrú elasticitu ...
Pozri podrobnosti
Táto plochá z nehrdzavejúcej ocele 304, šesťhranná skrutka s plnou hodnotou, je druh upevňovacích prvkov vyrobených z vysoko kvalitného materiálu z...
Pozri podrobnosti
Táto plochá skrutka zváracieho ramena s plochým okrúhlym zváraním je upevňovač vhodný pre rôzne aplikácie zvárania. Vďaka dizajnu plochej hlavy a o...
Pozri podrobnosti
Tento stupeň 12.9 zinočnatého pulzuntu pluh hlavy štvorcový krk má výhody vysokej presnosti, vysokej funkcie, vysokej pevnosti a vysokej pevnosti v...
Pozri podrobnosti